热塑性塑料注射性能
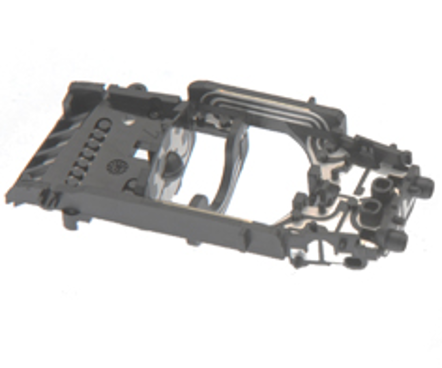
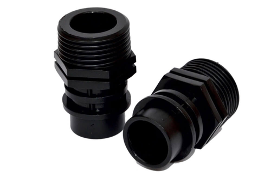
LEMAN INDUSTRIE 集团的第二个主要专业领域是热塑性材料和热塑性弹性体的注塑,于 1991 年在法国马里尼耶工厂开发,为具有重大技术挑战和技术要求的市场提供了广泛的创新解决方案。注塑成型专为零件和子组件的成型而设计,结合各种 LEMAN INDUSTRIE 工艺,为生产具有特定特性的零件(固定、绝缘、密封、技术零件、外观零件等)提供创新的解决方案。随着 2025 年 Adduxi 加入集团,专业知识将得到增强。
广泛的技术和能力
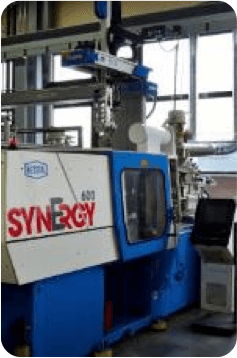
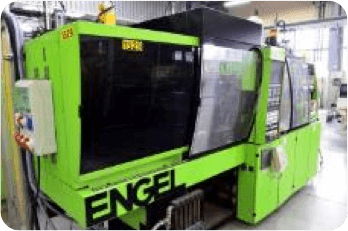
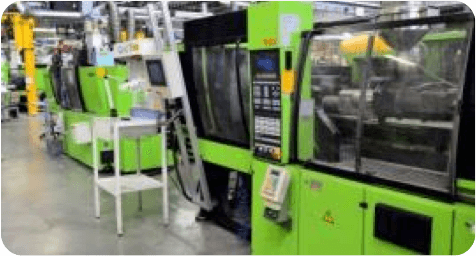
LEMAN INDUSTRIE 精通工具设计,并在其生产基地内拥有一个由 100 台自动化立式和卧式注塑机(压力从 22 至 500T – 注塑量 1 至 150 克)组成的机器园区。大吨位压力机(500T)专用于多腔成型。某些特定项目可能是机器投资的主题。
LEMAN INDUSTRIE 工具的严格更新和所用热塑性材料(聚合物和复合材料)的多样性保证了广泛的技术可能性、高生产率和最佳质量。
塑料注射的原理
塑料注塑成型包括加热热塑性颗粒直至其熔化,然后在高压下将其注入封闭的金属模具中。材料填充空腔,通过冷却固化形成所需的形状,然后在零件形成后被弹出。该工艺可以快速批量生产零件,具有较高的尺寸精度和可控的重复性。
它是如何工作的?
工具
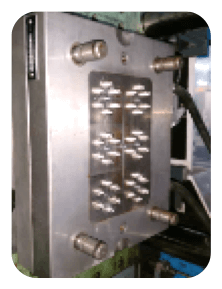
模具,称为工具,由固定部分和移动部分组成,固定在注塑机的板上。它包含一个热调节电路来维持最佳温度(根据材料不同,温度为 15 至 90°C)和一个弹射电池,用于在冷却后释放零件。
喷射器通常呈圆柱形,由机械联轴器驱动,并留下可见的痕迹,以便在设计阶段进行预测。分型线,即模具两部分之间的分离线,必须经过策略性定位,以确保美观和功能性。对于复杂的几何形状,侧抽屉允许脱模底切区域。
注射
注射依靠气缸施加的高压(高达 2 巴),通过注射喷嘴将熔融的塑料材料推入模具型腔。然后,该部件会呈现出特定的特征:注射点、顶出痕迹、分型线和拔模斜度。
注射点可以位于中心(压力平衡更好)或侧面(更容易去毛刺,适合多重印模)。锥度(壁面倾斜 1 至 5°)有利于弹出而不会损坏零件。良好控制注射参数(温度、速度、压力)可保证均匀填充,不会收缩或变形。
你正在寻找 一件 专门针对热塑性注塑吗?
前往我们的房间选择器